Dlaczego śrutowanie trzeba dopasować do stali, żeliwa i aluminium, żeby nie uszkodzić elementu
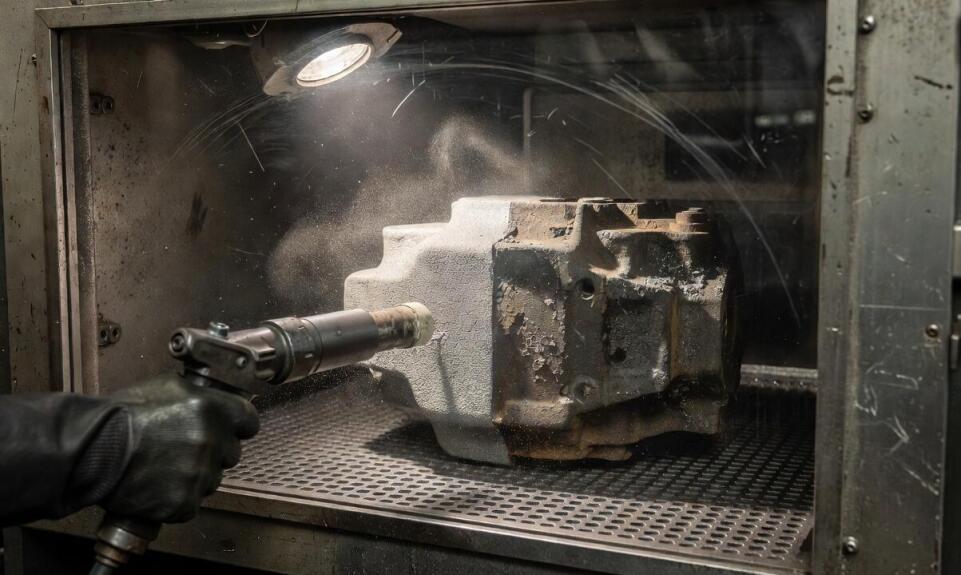
Ten sam detal metalowy po śrutowaniu może zachować się zupełnie inaczej w zależności od tego, czy wykonano go ze stali, żeliwa czy aluminium. Różnice w twardości, porowatości i obecności warstw tlenków sprawiają, że identyczne parametry pracy maszyny prowadzą do skrajnie odmiennych efektów na powierzchni.
Różnice w reakcji stali, żeliwa i aluminium na uderzenia
Aluminium – które według ogólnodostępnych danych metalurgicznych osiąga twardość rzędu 2,75–3 w skali Mohsa – jest znacznie miększe i plastyczniejsze niż powszechnie stosowana w przemyśle stal czy twarde żeliwo. Z tego powodu stopy lekkie dużo łatwiej ulegają odkształceniom lub trwałym wgłębieniom pod wpływem agresywnego strumienia ścierniwa. Odlewy żeliwne charakteryzują się z kolei naturalną mikroporowatością, która pochłania część energii kinetycznej, ale jednocześnie wymaga przemyślanego podejścia. Operator musi usunąć resztki masy formierskiej z trudnodostępnych zakamarków, dbając o nienaruszenie kruchej struktury detalu. Stal węglowa i stopowa toleruje znacznie intensywniejszą obróbkę dzięki wyższej gęstości oraz zwartej budowie krystalicznej.
Istotną różnicą pozostaje charakterystyka powłok pokrywających surowy metal. Warstwa tlenków na stopach aluminiowych powstaje naturalnie, ściśle przylega do podłoża i jest stosunkowo cienka. Na elementach stalowych bardzo często widnieje natomiast gruba zgorzelina walcownicza, głęboka rdza lub twarda zendra. Całkowite pozbycie się takich zanieczyszczeń zmusza wykonawcę do mocnego docierania strumienia aż do warstwy czystego metalu. Zestawienie tych właściwości wyraźnie tłumaczy, dlaczego ten sam rzut ciśnieniowy potrafi idealnie oczyścić profil stalowy, a jednocześnie nieodwracalnie pogiąć blachę aluminiową.
Przeczytaj również: Jak gazy techniczne mogą wspierać innowacje w obróbce metali?
Parametry procesu roboczego i ich wpływ na końcowy efekt
Kluczowe znaczenie dla ostatecznego rezultatu obróbki strumieniowo-ściernej mają rodzaj wybranego medium uderzającego, siła pracy dyszy oraz czas spędzony nad danym punktem. Do detali stalowych i żeliwnych najczęściej dobiera się twardy śrut staliwny łamany lub kulisty. Taki materiał bez problemu rozbija grubą rdzę i tworzy wyrazisty profil kotwiczny. Konstrukcje z metali lekkich bezwzględnie wymagają jednak zastosowania kruszyw nieżelaznych, na przykład drobnego elektrokorundu lub mikrokulek szklanych. Zastosowanie obojętnych materiałów zapobiega wbijaniu obcych cząsteczek żelaza w miękką matrycę aluminium, chroniąc element przed wtórnymi ogniskami korozji.
Dokładne wartości robocze ciśnienia w układach pneumatycznych zawsze zależą od grubości ścianek obrabianego elementu oraz konkretnej aplikacji przemysłowej. Zwykle przy czyszczeniu delikatnego aluminium ustawia się znacznie niższe wartości, nierzadko oscylujące w przedziale od 30 do 60 PSI. Z kolei grube odlewy żeliwne i masywne profile stalowe wytrzymują uderzenia twardego ścierniwa przy ciśnieniu rzędu 80–100 PSI. Zbyt długa praca dyszy skierowanej na mały punkt grozi przegrzaniem materiału i jego deformacją, natomiast przesadne tempo nie zdejmie starych powłok lakierniczych.
Przykłady elementów wymagających szczególnej ostrożności obejmują cienkościenne obudowy, które przy błędnie ustawionej maszynie mogą po prostu pęknąć lub wygiąć się w łuk. Masywne korpusy obrabiarek wytrzymują niemal wszystko, jednak osoba nadzorująca proces musi nieustannie kontrolować ubytek wymiarowy. Pełen sukces całego przedsięwzięcia polega na tym, by dobierać kruszywo i parametry wybitnie indywidualnie do danego zlecenia. Odpowiednie sprofilowanie powierzchni ułatwia skuteczną aplikację farb antykorozyjnych i zapewnia ich wieloletnią przyczepność.
Agresywna obróbka staliwem rzadko bywa jedynym słusznym wyjściem. Zakłady i osoby prywatne poszukujące usług takich jak śrutowanie w Toruniu z myślą o renowacji pojazdów lub maszyn, bardzo często ostatecznie decydują się na nieco łagodniejsze piaskowanie. Precyzyjnym oczyszczaniem i późniejszym malowaniem proszkowym metali zajmuje się marka Sand-Blast, działająca na rynku kujawsko-pomorskim od 2013 roku. Zastosowanie bezpieczniejszej metody przygotowania eliminuje ryzyko zniszczenia cienkich blach, pozwalając na nałożenie estetycznej warstwy wierzchniej.
Sens całego procesu przygotowania powierzchni opiera się na umiejętnym znalezieniu balansu między perfekcyjnym oczyszczeniem detalu a nienaruszeniem jego struktury nośnej. Błędne decyzje podjęte na stanowisku roboczym niosą za sobą bezpośrednie ryzyko zepsucia cennego elementu, osłabienia spójności nowych powłok lakierniczych lub znacznego skrócenia żywotności obrabianej części. Zrozumienie fundamentalnych mechanicznych różnic między zachowaniem stali, żeliwa a stopami lekkimi gwarantuje uzyskanie wysoce powtarzalnego profilu, który idealnie sprawdzi się na dalszych etapach cyklu produkcyjnego lub renowacyjnego.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Biuro Ochrony PARTNER CITY
Ochrona osób, mienia - agencje, usługi woj. świętokrzyskie25-734 Kielce, Jagiellońska 74 lok. 230
-

Alians PHU Producent toreb papierowych, reklamowych Wacław Niezabitowski
Opakowania - jednorazowe woj. pomorskie81-855 Sopot, Rzemieślnicza 3
-
PK Firma Handlowo-Usługowa Beata Kowalczyk
Taśmy samoprzylepne woj. mazowieckie03-193 Warszawa, Kowalczyka 7 lok. 7G
-
Przeczytaj także
-
 Transport i pojazdy
Breloczki Mercedes jako element personalizacji Twojego pojazdu
Breloczki Mercedesa to nie tylko praktyczne akcesoria, ale także sposób na wyrażenie swojego stylu oraz przynależności do luksusowej marki. Te małe dodatki mogą znacznie poprawić wygląd kluczyków,...
-
 Produkty i usługi dla każdego
Jak system montażu rolet zewnętrznych zmienia możliwości starszych łódzkich budynków
W starszych budynkach właściciel mieszkania często szuka sposobu na drastyczne ograniczenie nasłonecznienia wnętrza w sezonie letnim. Sytuacja komplikuje się, gdy elewacja z historycznym detalem oraz...
-
 Produkty i usługi dla każdego
Projektowanie ogrodów w Krakowie – jakie style są obecnie najpopularniejsze?
W Krakowie projektowanie ogrodów zyskuje na popularności, a różnorodność stylów umożliwia dostosowanie przestrzeni do indywidualnych potrzeb. Artykuł przybliża najnowsze trendy w aranżacji zieleni,...
-
 Produkty spożywcze i gastronomia
Stroiki wielkanocne – jak je wkomponować w stół świąteczny?
Wielkanoc to czas radości i odnowy, a odpowiednia dekoracja stołu na Wielkanoc może dodać wyjątkowego klimatu do spotkań. Stroiki wielkanocne, pełne kolorów i symboliki, łączą tradycję z...