Dlaczego przekładnia walcowo-stożkowa zmienia wymagania wobec silnika i układu napędowego
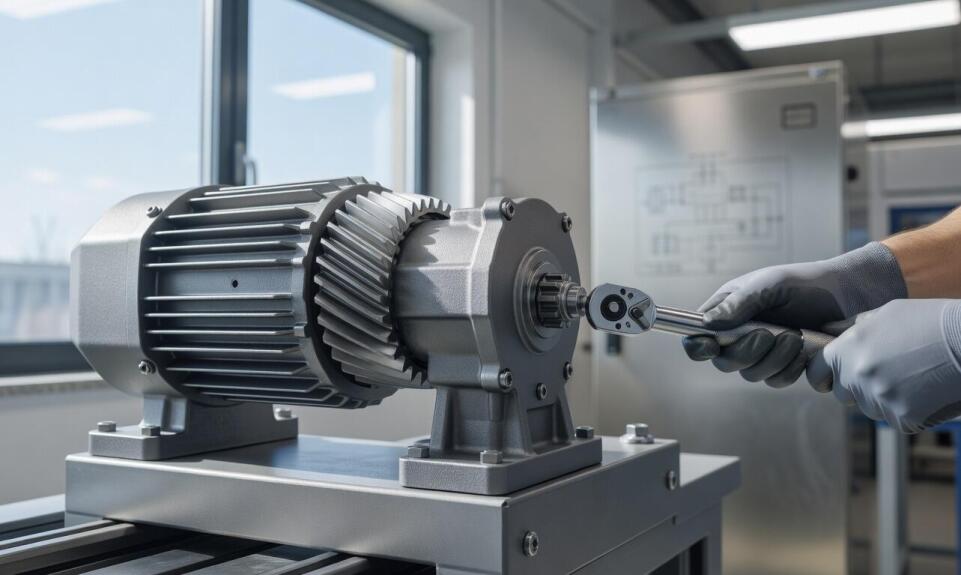
Konstruktor projektujący maszyny przemysłowe mierzy się na co dzień ze skomplikowanymi wymaganiami sprzętowymi. Ograniczona przestrzeń montażowa wewnątrz ram urządzeń wymusza stosowanie mniejszych komponentów roboczych. Specyfika pracy przenośników taśmowych, mieszalników czy zaawansowanych linii pakujących wymaga dostarczenia bardzo wysokiego momentu obrotowego na wał wyjściowy. Zastosowanie odpowiedniego reduktora kątowego pozwala diametralnie zmienić parametry całego zespołu zasilającego. Modyfikacja eliminuje konieczność instalowania wielkogabarytowego silnika elektrycznego. Zmiana geometrii układu ułatwia też ominięcie barier konstrukcyjnych. Inżynierowie Pawo-Alu System obserwują rosnące zapotrzebowanie na zaawansowane mechanizmy przeniesienia mocy. Przemysł odchodzi od energochłonnych rozwiązań na rzecz systemów gwarantujących wysoką sprawność mechaniczną przy zachowaniu kompaktowych rozmiarów.
Zmiana parametrów napędu i sprawność układu
Zmiana kierunku wyprowadzenia wału o równe 90 stopni ułatwia budowę ciasnych układów produkcyjnych. Zaprojektowana pod wymiar przekładnia walcowo stożkowa łączy mechanizmy o zębach skośnych i stożkowych wewnątrz jednego korpusu. Przełożenie kinematyczne powoduje proporcjonalny wzrost momentu na wyjściu przy jednoczesnym obniżeniu prędkości wału zdawczego. Trójfazowy silnik asynchroniczny pracuje dzięki temu w optymalnym paśmie obrotowym, osiągając pełną wydajność wentylatora chłodzącego. Wymagana siła trafia do końcowego mechanizmu wykonawczego bez znacznego przewymiarowania jednostki zasilającej.
Przeczytaj również: Dobór koła do napędu HTD 8M — kiedy materiał i mocowanie mają znaczenie
Sprawność energetyczna wielostopniowych układów osiąga wysokie wartości, znacząco ograniczając straty przesyłowe. Poprawiona efektywność przekłada się na niższą emisję ciepła odpadowego. Aspekt ten odgrywa kluczową rolę w zakładach produkcyjnych pozbawionych zaawansowanych systemów wentylacyjnych. Kompaktowa budowa zespołu napędowego ułatwia projektantom bezpieczne ukrycie ciężkich podzespołów bezpośrednio pod osłonami maszyny. Zaoszczędzona w ten sposób przestrzeń usprawnia ewentualny dostęp serwisowy dla zakładowych służb utrzymania ruchu. Konstruktor zyskuje swobodę w poprzecznym pozycjonowaniu obciążonych elementów roboczych względem źródła zasilania.
Przeczytaj również: O wariatorach przemysłowych słów kilka
Wpływ warunków montażu na cykl pracy maszyny
Docelowa pozycja montażowa urządzenia bezpośrednio warunkuje poziom oleju roboczego oraz sposób smarowania łożysk tocznych. Producenci definiują standardowe orientacje przestrzenne w dokumentacjach technicznych, oznaczając je najczęściej symbolami od M1 do M6. Niewłaściwe określenie orientacji korpusu w fazie projektowej skutkuje trwałym niedoborem smarowania wyższych partii mechanizmu. Zbyt wysoki poziom środka smarnego wywołuje z kolei potężne opory ruchu. Jednostka zaczyna nagrzewać się w wyniku nadmiernego mieszania lepkiej cieczy w obudowie. Długotrwałe zjawisko przyspiesza starzenie uszczelniaczy wałów i drastycznie skraca żywotność kosztownych kół zębatych.
Optymalny dobór mechanizmu przeniesienia napędu wymaga wnikliwej analizy przeciążeń na wale. Tryb pracy przerywanej, wysoka częstotliwość rozruchów w ciągu godziny oraz gwałtowne nawroty generują zmienne naprężenia. Integracja silnika z przemiennikiem częstotliwości umożliwia miękki start układu i precyzyjną kontrolę prędkości obrotowej. Falownik skutecznie tłumi szkodliwe udary mechaniczne przenoszone z wirnika bezpośrednio na zazębienia. Błędy na wstępnym etapie planowania najczęściej sprowadzają się do wyliczenia zbyt małego współczynnika zapasu momentu rozruchowego. Inżynierowie nierzadko pomijają też fizyczny wpływ sił promieniowych działających na wał wyjściowy podczas obciążeń cyklicznych.
Dobrze zaprojektowany tor napędowy wynika ze ścisłego dostosowania parametrów silnika i reduktora do dynamiki konkretnego procesu technologicznego. Zgranie wielkości mechanizmu z realnymi warunkami zewnętrznymi oraz uwarunkowaniami przestrzennymi eliminuje ryzyko kaskadowych awarii linii. Świadoma selekcja komponentów bazujących na trwałych odlewach i precyzyjnie szlifowanych elementach napędowych zabezpiecza stabilność procesu. Odpowiedzialny inżynier utrzymania ruchu minimalizuje koszty eksploatacji całej maszyny, kładąc nacisk na parametry mechaniczne i zapobiegając nieplanowanym przestojom na hali produkcyjnej.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Biuro Ochrony PARTNER CITY
Ochrona osób, mienia - agencje, usługi woj. świętokrzyskie25-734 Kielce, Jagiellońska 74 lok. 230
-

Kancelaria Notarialna Łukasz Górski Monika Jaworowska-Górska Notariusze s.c.
Notariusze woj. mazowieckie01-452 Warszawa, Księcia Janusza 23 lok. 4
-
Hades Agnieszka Olszewska
Pogrzebowe usługi woj. lubelskie20-325 Lublin, Droga Męczenników Majdanka 67
-
Przeczytaj także
-
 Dla firm
Jakie funkcje powinien mieć skuteczny system monitoringu sprzedaży?
Skuteczny system monitoringu sprzedaży to kluczowe narzędzie dla firm pragnących zwiększyć efektywność i zyski. Nowoczesne technologie umożliwiają bieżące śledzenie wyników, analizowanie danych oraz...
-
 Zdrowie i uroda
Jak odczytać wynik optycznej analizy postawy 3D u dziecka i dorosłego
Pacjenci przed pierwszą wizytą u fizjoterapeuty często pytają o cel i zakres początkowej diagnostyki fizykalnej. Punktem wyjścia do opracowania planu postępowania nierzadko bywa badanie...
-
 Produkty i usługi dla każdego
Czym jest protest weksla i jakie są jego konsekwencje prawne?
Protest weksla to istotny element obrotu wekslowego, który odgrywa kluczową rolę w ochronie praw wierzycieli. Jest to formalny dokument potwierdzający, że weksel nie został zrealizowany w ustalonym...
-
 Budownictwo
Gwarancja na elementy instalacji oczyszczania ścieków – co musisz wiedzieć?
Gwarancja na elementy instalacji oczyszczania ścieków jest kluczowym aspektem przy wyborze odpowiednich rozwiązań. Wysoka jakość i trwałość produktów mają ogromne znaczenie dla prawidłowego...