Azotowanie czy nawęglanie? Jak dobrać obróbkę do sworzni i nitów pod obciążeniem
Spis treści
- Jak obróbka cieplno-chemiczna buduje odporność na zużycie?
- Dobór parametrów dla elementów poddawanych obciążeniom
- Trwałość geometrii a specyfika eksploatacji mechanizmów
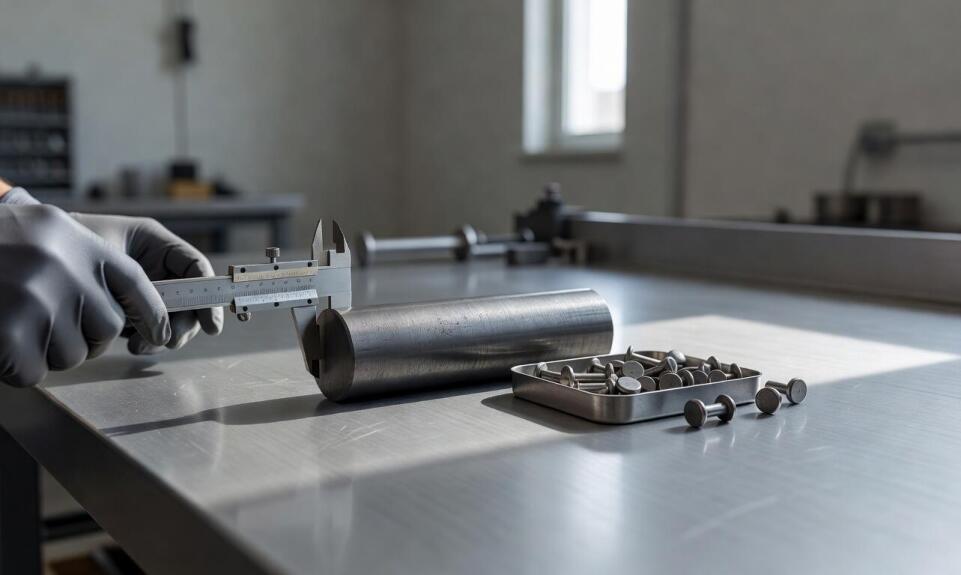
Sworzeń lub nit pracujący w zaawansowanym mechanizmie przemysłowym nieustannie znosi tarcie, potężne udary oraz bardzo zmienne obciążenia dynamiczne. Takie niepozorne detale bezpośrednio łączą kluczowe segmenty maszyn, umożliwiając bezpieczny ruch obrotowy lub przenosząc ogromne siły rozciągające w układach mechanicznych. Prawidłowy wybór odpowiedniej technologii utwardzania materiału wprost warunkuje żywotność całego węzła kinematycznego. Błędna decyzja technologiczna na etapie projektowania skutkuje przedwczesnym zużyciem, powstawaniem niebezpiecznych luzów roboczych lub nagłym pęknięciem elementu pod wpływem narastających wibracji. Zastosowanie właściwych zabiegów cieplno-chemicznych skutecznie eliminuje te zagrożenia konstrukcyjne.
Jak obróbka cieplno-chemiczna buduje odporność na zużycie?
Azotowanie opiera się na dyfuzyjnym nasycaniu warstwy wierzchniej stali atomami azotu w rygorystycznie kontrolowanym środowisku pieca. Reakcja ta tworzy niezwykle twarde i stabilne fazy azotków żelaza, podnosząc twardość powierzchniową do poziomu 800–1200 HV. Taka zoptymalizowana struktura doskonale opiera się degradującym zjawiskom zużycia ściernego i zmęczeniowego w trakcie wieloletniej eksploatacji. Ważną zaletą tej specyficznej metody pozostaje stosunkowo niska temperatura prowadzenia reakcji, wynosząca zazwyczaj około 500 stopni Celsjusza. Ogranicza to niemal całkowicie ryzyko odkształceń cieplnych. Uzyskana warstwa wierzchnia zachowuje parametry mechaniczne nawet przy nagrzaniu detalu do 550–600°C. Stanowi to fundamentalną właściwość w przypadku podzespołów zamontowanych w bezpośrednim sąsiedztwie silników lub przemysłowych źródeł ciepła.
Alternatywną ścieżką wzmacniania struktury krystalicznej pozostaje klasyczne nawęglanie powierzchniowe, dedykowane przede wszystkim stalom niskowęglowym. Proces ten polega na intensywnym wprowadzeniu atomów węgla do zewnętrznej strefy materiału na głębokość sięgającą od 0,5 do nawet 2 milimetrów. Po obowiązkowym późniejszym zahartowaniu i odpuszczeniu zewnętrzna powłoka osiąga roboczą twardość rzędu 55–62 HRC, gwarantując wysoką odporność na agresywne zarysowania. Celowo pozbawione nadmiaru węgla wnętrze sworznia lub nita pozostaje wysoce ciągliwe. Taki zróżnicowany profil twardości sprawia, że miękki rdzeń doskonale amortyzuje nagłe obciążenia udarowe bez ryzyka kruchego pękania całego komponentu.
Przeczytaj również: Jak przebiega produkcja śrub i wkrętów?
Dobór parametrów dla elementów poddawanych obciążeniom
Projektując nowe mechanizmy i zlecając produkcję wyrobów metalowych dla przemysłu maszynowego, inżynierowie skrupulatnie analizują docelowe warunki pracy konkretnego detalu. Solidne sworznie o dużym przekroju poprzecznym znacznie lepiej tolerują głęboką penetrację struktury węglem. Zbudowana w wyniku nawęglania gruba strefa utwardzona skutecznie neutralizuje wysokie naciski powierzchniowe i punktowe uderzenia. Złożone konstrukcje narażone na ciągłe udary szczytowe wymagają bezwzględnie takiego elastycznego rdzenia zespolonego z bardzo twardą skorupą zewnętrzną. Pozwala to uniknąć poważnej awarii w momencie gwałtownego przeciążenia układu kinematycznego.
Drobne elementy złączne wytwarzane w bardzo rygorystycznych tolerancjach wymiarowych narzucają inżynierom zupełnie inne ramy postępowania. Najmniejsze geometryczne zmiany kształtu podczas nagrzewania często całkowicie dyskwalifikują detal z dalszego montażu w ciasnym gnieździe roboczym. Obróbka w atmosferze azotu gwarantuje najwyższą stabilność wymiarową i nierzadko pozwala ominąć konieczność kosztownego szlifowania wykańczającego twardych powierzchni. Jeśli w środowisku pracy maszyny dominuje jednostajne tarcie ślizgowe bez impulsowych uderzeń, płytka strefa azotowana tworzy optymalne środowisko tarciowe.
Trwałość geometrii a specyfika eksploatacji mechanizmów
Ciężkie układy stosowane w nowoczesnej motoryzacji oraz wielkogabarytowych maszynach przemysłowych wymuszają stosowanie wysoce zoptymalizowanych stopów. Masywne sworznie spajające wahacze układów zawieszenia funkcjonują pod nieustannym naciskiem oraz skrajnie zmiennymi siłami wektorowymi. Naturalne ścieranie postępuje tam niezwykle błyskawicznie. W branży produkującej domowy sprzęt AGD mniejsze nity stabilizują płynną pracę zawiasów drzwiowych, pomyślnie realizując tysiące cykli zamykania w umiarkowanych warunkach siłowych. Zrozumienie kierunku i intensywności działających sił zewnętrznych ułatwia precyzyjne wyznaczenie optymalnej głębokości utwardzania materiału.
Ostateczna ścieżka technologiczna opiera się na wypracowaniu kompromisu pomiędzy maksymalną sztywnością powierzchni a pożądaną odpornością na pękanie rdzenia. Dominujące niszczące obciążenia uderzeniowe jednoznacznie ukierunkowują inżynierów na nawęglanie z uwagi na zdolność absorpcji energii przez miękki środek stopu. Potrzeba zachowania perfekcyjnej tolerancji błędu wymiarowego oraz codzienna praca komponentu w podwyższonych temperaturach skierują proces utwardzania w stronę azotowania. Rygorystyczna kontrola metalurgiczna w nowoczesnym zakładzie gwarantuje pełną, wieloletnią niezawodność wszystkich tworzonych połączeń mechanicznych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Biuro Ochrony PARTNER CITY
Ochrona osób, mienia - agencje, usługi woj. świętokrzyskie25-734 Kielce, Jagiellońska 74 lok. 230
-

ProfiPVC Damian Bryński
Tworzywa sztuczne - sprzedaż woj. lubuskie66-600 Krosno Odrzańskie, Pionierów 44
-
-
Przeczytaj także
-
 Produkty i usługi dla każdego
Jakie są korzyści z zastosowania pomp ciepła w klimatyzacji biurowej?
Pompy ciepła zyskują na popularności w klimatyzacji biurowej, oferując wysoką efektywność energetyczną oraz wszechstronność. Dzięki temu znacząco poprawiają komfort pracy oraz przynoszą oszczędności...
-
 Produkty i usługi dla każdego
W jakiej dzielnicy warto kupić mieszkanie w Łodzi?
Łódź, z bogatą historią i rozwijającym się rynkiem nieruchomości, przyciąga osoby szukające miejsca do życia. Wybór dzielnicy ma kluczowe znaczenie dla komfortu oraz satysfakcji mieszkańców. W...
-
 Produkty i usługi dla każdego
Książki fantasy, które przeniosą Cię w zupełnie inny świat - odkryj magiczne opowieści!
Literatura fantasy to niezwykły świat, który zachwyca czytelników na całym globie. Książki fantasy przenoszą nas w magiczne krainy, pełne niezwykłych postaci i przygód. Różnorodność tematów oraz...
-
 Zdrowie i uroda
Jakie przeciwsłoneczne okulary wybrać dla dziecka na wakacje?
Wybór odpowiednich okularów przeciwsłonecznych dla dzieci ma na celu zapewnienie komfortu oraz ochrony przed promieniowaniem UV. Należy zwrócić uwagę na kilka aspektów, takich jak dopasowanie do...